Các hạng mục kiểm tra cho phụ kiện chữ T trong mạng lưới đường ống chịu áp
Các điểm kiểm tra đối với phụ kiện ba ngả trong mạng lưới đường ống chịu áp
Trong các mạng lưới đường ống chịu áp, mọi phụ kiện ba ngả phải chịu được áp suất bên trong, duy trì độ kín tin cậy và đảm bảo sự ổn định của dòng chảy tại các vị trí kết nối nhánh. Đối với nhân sự quản lý chất lượng và an toàn, việc kiểm tra có hệ thống về kích thước, tính toàn vẹn của vật đúc, chất lượng lớp phủ, bề mặt mối nối và khả năng chịu áp là rất cần thiết để ngăn ngừa rò rỉ, vỡ hỏng và thời gian ngừng hoạt động tốn kém. Hướng dẫn này trình bày các điểm kiểm tra quan trọng đối với phụ kiện ba ngả bằng gang cầu trước khi lắp đặt và đưa vào vận hành.
Kết nối nhánh hiếm khi là một chi tiết nhỏ. Nó làm thay đổi đường truyền tải trọng trong hệ thống đường ống, gây nhiễu cục bộ cho dòng chảy và thường trở thành điểm có hậu quả nghiêm trọng trong quá trình thử áp hoặc bảo trì về sau. Phụ kiện ba ngả có thể là tê đều, tê giảm hoặc cấu hình nhánh khác, nhưng logic kiểm tra là tương tự: xác minh rằng bộ phận được cung cấp đúng là bộ phận đã được thiết kế, sau đó xác nhận tình trạng vật liệu và các bề mặt tiếp nối của nó phù hợp với điều kiện vận hành.
Bắt đầu với khả năng truy xuất nguồn gốc và tính tương thích thiết kế
Việc kiểm tra nên bắt đầu trước khi kiểm tra trực quan. Đối chiếu quy cách mua hàng, bản vẽ đã phê duyệt, phiếu đóng gói và nhận dạng vật đúc với phụ kiện thực tế. Đường kính danh nghĩa của tuyến ống chính và nhánh, cấp áp suất hoặc áp suất thiết kế, loại kết nối đầu ống, yêu cầu lớp lót, hệ thống lớp phủ và tiêu chuẩn dự án áp dụng đều phải rõ ràng. Một phụ kiện có thể trông đạt yêu cầu nhưng vẫn không phù hợp nếu kích thước nhánh, bố trí đầu nong, lỗ khoan mặt bích hoặc áp suất cho phép khác với thiết kế đã phê duyệt.
Các tiêu chuẩn như ISO 2531, EN 545, EN 598 hoặc các tiêu chuẩn phụ kiện AWWA liên quan có thể được dự án viện dẫn, nhưng khả năng áp dụng của chúng phụ thuộc vào điều kiện sử dụng và yêu cầu hợp đồng. Nhân viên kiểm tra không nên cho rằng chỉ riêng ký hiệu tiêu chuẩn đã giải quyết mọi vấn đề. Điều kiện áp suất, môi chất, môi trường bên ngoài, bố trí hệ thống neo giữ và hiệu suất lớp phủ yêu cầu vẫn cần được kiểm tra đối chiếu với tài liệu dự án.
Khả năng truy xuất nguồn gốc đặc biệt hữu ích khi sự không phù hợp xuất hiện về sau. Các dấu nhận dạng phải còn đủ rõ để liên kết phụ kiện với lô hàng, mẻ luyện, hồ sơ sản xuất hoặc tài liệu kiểm tra theo yêu cầu của đơn hàng. Nếu việc sơn lại hoặc thao tác tại công trường làm che khuất các dấu nhận dạng, hãy ghi nhận chúng trước khi lắp đặt.
Kiểm tra kích thước: Không chỉ là kích thước danh nghĩa
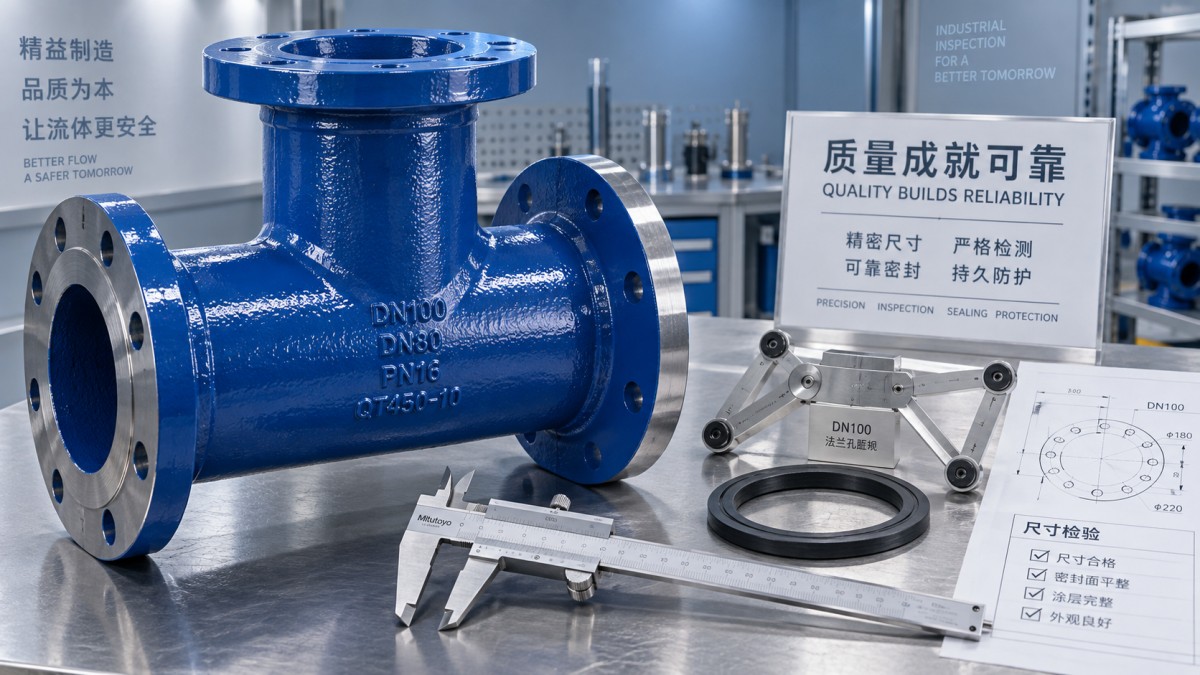
Phụ kiện ba ngả bằng gang cầu phải lắp ghép chính xác với các ống kết nối, vòng ép, gioăng, mặt bích hoặc khớp nối. Đo các kích thước chính bằng dụng cụ đã hiệu chuẩn phù hợp với dung sai cần xác minh. Các điểm quan trọng bao gồm chiều sâu đầu nong, chiều dài lắp vào của đầu trơn khi áp dụng, đường kính ngoài tại khu vực mối nối, đường kính ngoài mặt bích, bố trí lỗ bu lông, tình trạng bề mặt, góc nhánh và kích thước tổng thể từ tâm đến đầu ống.
Góc nhánh cần được chú ý vì một sai lệch góc nhỏ có thể tạo ứng suất lắp ráp trong bố trí đường ống cứng. Tương tự, tê giảm phải được xem xét như một hình học hoàn chỉnh, không chỉ đơn giản là một đường kính chính và một đường kính nhánh nhỏ hơn. Kích thước đường tâm không chính xác có thể buộc đội thi công phải kéo ống vào vị trí. Việc này có thể tạo tải trước cho các mối nối và làm tăng khả năng rò rỉ trong quá trình nghiệm thu vận hành.
Đối với đầu mặt bích, kiểm tra số lượng, đường kính, khoảng cách và độ thẳng hàng của các lỗ bu lông. Đối với đầu nong, kiểm tra vị trí đặt gioăng, rãnh giữ nếu có và biên dạng bên trong. Chỉ kiểm tra trực quan có thể bỏ sót đầu nong không đồng đều hoặc khuyết tật khiến vòng đệm cao su không thể lắp đều.
Tính toàn vẹn của vật đúc và tình trạng bề mặt
Gang cầu có độ bền và độ dai hữu ích cho các mạng lưới cấp nước và tiện ích chịu áp, nhưng chất lượng vật đúc vẫn là yếu tố cốt lõi đối với độ tin cậy. Kiểm tra thân phụ kiện, các vùng chuyển tiếp của bầu, vị trí giao nhau của nhánh và cổ mặt bích dưới điều kiện chiếu sáng đầy đủ. Tìm các vết nứt, chồng lớp, nếp gấp, ngậm lạnh, rỗ khí nhìn thấy được, lẫn cát, ba via sắc, mài quá mức và các vùng có kết cấu bề mặt bất thường.
Vị trí tiếp giáp giữa tuyến ống chính và nhánh đặc biệt quan trọng. Đây là nơi hình học thay đổi đột ngột và tải trọng áp suất, tải trọng lắp đặt cùng khả năng dịch chuyển nền đất có thể kết hợp với nhau. Việc sửa chữa cục bộ hoặc mài nhiều tại vùng này cần được đánh giá theo tiêu chí chấp nhận áp dụng thay vì chấp nhận một cách tùy tiện. Vấn đề không phải là vẻ ngoài thẩm mỹ; mà là liệu tính liên tục của thành và chiều dày tiết diện yêu cầu có được duy trì hay không.
Khi dự án yêu cầu kiểm tra bổ sung, chẳng hạn như quét kích thước, kiểm tra chiều dày bằng siêu âm, kiểm tra hạt từ hoặc thử áp có lập hồ sơ, hãy sử dụng phương pháp và tiêu chí chấp nhận được chỉ định. Không thay thế nhận định trực quan không chính thức cho một phép thử bắt buộc. Ngược lại, tránh áp đặt các phép thử bổ sung mà không xem xét liệu phương pháp đó có phù hợp về mặt kỹ thuật với thiết kế phụ kiện và yêu cầu hợp đồng hay không.
Kiểm tra riêng biệt lớp phủ, lớp lót và bề mặt mối nối
Lớp phủ bên ngoài và lớp lót bên trong bảo vệ các mặt khác nhau của phụ kiện và cần được đánh giá độc lập. Bề mặt bên ngoài có thể tiếp xúc với đất chôn lấp, độ ẩm, tác động cơ học trong quá trình xử lý hoặc môi trường khí quyển. Bề mặt bên trong có thể tiếp xúc với nước uống, nước thô, nước thải hoặc môi chất khác có các yêu cầu riêng về chống ăn mòn và vệ sinh. Xác nhận rằng hệ thống được quy định hiện diện và tình trạng của nó không bị ảnh hưởng trong quá trình lưu kho hoặc vận chuyển.
Kiểm tra kim loại trần, phồng rộp, bong tróc, lỗ kim, hư hỏng do va đập, độ phủ mép kém, nhiễm bẩn và phần sửa chữa dặm vá không hoàn chỉnh. Có thể cần đo chiều dày lớp phủ khi quy cách yêu cầu, nhưng các số đọc phải được thực hiện bằng thiết bị đo đã hiệu chuẩn phù hợp và được diễn giải theo hệ thống lớp phủ liên quan. Một giá trị chiều dày đơn lẻ không chứng minh chất lượng tổng thể nếu độ bám dính, độ phủ hoặc công tác chuẩn bị bề mặt kém.
Bề mặt mối nối đòi hỏi tiêu chuẩn sạch nghiêm ngặt hơn. Bên trong đầu nong, khu vực tiếp xúc gioăng, mặt bích và lỗ bu lông phải không có lớp phủ bong tróc, hạt cát, vảy gỉ và hư hỏng có thể cản trở độ kín. Lớp phủ sửa chữa không được đắp dày trên vị trí đặt gioăng hoặc mặt bích. Khuyết tật tưởng như nhỏ này có thể dẫn đến lực nén không đồng đều và rò rỉ chỉ xuất hiện sau khi đường ống được tăng áp.
Khả năng chịu áp và sự sẵn sàng thử nghiệm
Thử áp là một hoạt động của cả hệ thống, không chỉ là hoạt động của riêng phụ kiện. Trước khi thử thủy lực, xác nhận rằng phụ kiện ba ngả đã lắp đặt có hệ thống neo giữ lực đẩy hoặc neo chặn phù hợp tại những nơi thiết kế yêu cầu. Các thay đổi hướng và kết nối nhánh tạo ra lực đẩy thủy lực. Một phụ kiện vượt qua thử nghiệm tại nhà máy vẫn có thể dịch chuyển hoặc tách rời tại hiện trường nếu việc neo giữ mối nối, khối chặn lực đẩy bằng bê tông, mối nối có neo hoặc điều kiện đỡ xung quanh không đầy đủ.
Trong quá trình kiểm tra trước thử nghiệm, xác minh vị trí gioăng, trình tự siết bu lông đối với mối nối mặt bích, bố trí cô lập nhánh, các điểm xả khí và việc đỡ hệ thống ống kết nối. Túi khí có thể làm sai lệch kết quả thử nghiệm và gây ra các mối nguy có thể tránh được. Áp suất thử, thời gian thử, phương pháp xác định rò rỉ cho phép và vùng cách ly an toàn phải tuân theo quy trình dự án cùng các yêu cầu địa phương áp dụng; không nên lựa chọn theo một quy tắc kinh nghiệm chung chung.
Nếu xảy ra rò rỉ, hãy ghi nhận vị trí trước khi tháo dỡ. Phân biệt giữa rò rỉ tại bề mặt tiếp xúc gioăng, mặt bích bị hư hỏng, bu lông lỏng hoặc siết không đều, cặn lớp phủ trong đầu nong và khuyết tật có thể có ở thân phụ kiện. Xem mọi rò rỉ đều là “vấn đề gioăng” có thể che giấu nguyên nhân thực tế và lặp lại hư hỏng tại kết nối nhánh tiếp theo.
Điều chỉnh việc kiểm tra cho toàn bộ kết nối
Không nên kiểm tra phụ kiện ba ngả tách biệt khỏi các bộ phận liền kề. Các chi tiết chuyển tiếp thường quyết định liệu cụm lắp ráp có thể hấp thụ biến thiên dung sai và duy trì khả năng vận hành hay không. Đối với công việc sửa chữa hoặc kết nối giữa các đoạn đầu nong tương thích, có thể xem xét Ống nối hai đầu nong trong bố trí phụ kiện tổng thể, với điều kiện kích thước, cấp áp suất, loại mối nối và yêu cầu neo giữ của nó được xác minh cho tuyến ống cụ thể.
Kiểm soát sản xuất cũng quan trọng trước khi phụ kiện đến công trường. Shanxi Datong Foundry Co.,Ltd., đặt tại Khu công nghiệp Chuandi, huyện Zezhou, tích hợp các quy trình nấu luyện và đúc cho ống gang cầu, phụ kiện và vòng đệm cao su. Đối với người mua và nhóm dự án, quy trình sản xuất tích hợp có thể giúp việc phối hợp vật liệu, hình học phụ kiện và các bộ phận làm kín trực tiếp hơn, nhưng việc kiểm tra đầu vào vẫn phải dựa trên quy cách đã phê duyệt thay vì các giả định về nguồn gốc.
Hồ sơ kiểm tra hữu ích nhất là hồ sơ thực tế: nhận dạng phụ kiện, ghi chú vị trí hoặc điểm lắp đặt dự kiến, lập tài liệu về các phép đo và phát hiện trực quan, lưu giữ các chứng chỉ hoặc hồ sơ thử nghiệm liên quan, đồng thời chụp ảnh mọi sự không phù hợp trước khi khắc phục. Điều này tạo ra dấu vết bàn giao có thể chứng minh được và cung cấp cho đội bảo trì thông tin có ý nghĩa nếu kết nối nhánh được xem xét lại nhiều năm sau.
Đối với các mạng lưới có yêu cầu an toàn nghiêm ngặt, chỉ cho phép lắp đặt phụ kiện sau khi tính tương thích thiết kế, tình trạng vật đúc, tính toàn vẹn mối nối, hệ thống bảo vệ và công tác chuẩn bị thử nghiệm đều đã được xem xét đồng thời. Nhánh là nơi nhiều sai lệch nhỏ có thể gặp nhau. Phát hiện chúng trước khi lấp đất hoặc nghiệm thu vận hành thường đơn giản hơn nhiều so với chẩn đoán rò rỉ bên dưới đường ống đang hoạt động.
Điều hướng
Gửi cho chúng tôi một tin nhắn

Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.