
Cách kiểm tra dung sai độ dày thành ống gang dẻo K9
Để xác minh dung sai chiều dày thành ống gang dẻo K9, hãy xác định chiều dày danh nghĩa quy định và độ lệch âm cho phép tương ứng với đường kính danh nghĩa của ống, sau đó so sánh các phép đo chiều dày kim loại đã được xác nhận với giới hạn chấp nhận thu được. Chỉ dấu K9 không đủ để xác định giới hạn này, và một kết quả đo đạt yêu cầu không thể đại diện cho toàn bộ chiều dài ống.
Việc kiểm tra phải liên kết ba yếu tố: quy cách mua hàng, yêu cầu kích thước của nhà sản xuất và các phép đo được thực hiện bằng phương pháp phù hợp. Làm rõ mối liên hệ giữa các yếu tố này giúp tránh hai lỗi thường gặp: loại bỏ sản phẩm có biến thiên chế tạo chấp nhận được và chấp nhận thành ống mỏng cục bộ chỉ vì chiều dày trung bình có vẻ đạt yêu cầu.
Xác định giới hạn chấp nhận trước khi đo
K9 là ký hiệu cấp chiều dày thành ống, không có nghĩa là mọi ống đều có thành dày 9 mm. Chiều dày danh nghĩa phụ thuộc vào đường kính danh nghĩa và các quy tắc kích thước trong quy cách áp dụng. Độ lệch chế tạo cho phép là một yêu cầu riêng.
Bắt đầu bằng đơn đặt hàng, quy cách kỹ thuật đã được phê duyệt và tài liệu kiểm tra của nhà sản xuất. Xác định tiêu chuẩn và phiên bản áp dụng, đường kính danh nghĩa, cấp chiều dày và mọi yêu cầu kích thước riêng của dự án. Các quy cách khác nhau có thể sử dụng hệ thống phân loại khác nhau, vì vậy không được xem ký hiệu cấp áp suất là tương đương với K9 nếu không có cơ sở kỹ thuật được phê duyệt.
Phiếu kiểm tra cần có:
- Thông tin nhận dạng ống và mối liên hệ với lô giao hàng hoặc hồ sơ sản xuất.
- Đường kính danh nghĩa quy định và ký hiệu K9.
- Chiều dày thành kim loại danh nghĩa theo yêu cầu kích thước áp dụng.
- Độ lệch âm cho phép và mọi giới hạn trên được quy định.
- Phương pháp đo, yêu cầu lấy mẫu và quy tắc quyết định chấp nhận.
Khi quy cách quy định chiều dày danh nghĩa và dung sai âm, phép tính cơ bản là:
Chiều dày kim loại tối thiểu cho phép = chiều dày danh nghĩa quy định − dung sai âm cho phép.
Áp dụng dung sai đúng như quy định. Không thay dung sai kích thước bằng tỷ lệ phần trăm giả định, cũng không áp dụng yêu cầu đối với thân ống cho đầu nối hoặc các phần có hình dạng đặc biệt khác. Nếu quy cách xác định tiêu chí chấp nhận theo cách khác, hãy áp dụng định nghĩa đó thay vì ép vào phép tính này.
Giá trị danh nghĩa không tự động là ngưỡng loại bỏ. Tương tự, độ lệch âm cho phép không cho phép khấu trừ thêm do độ không đảm bảo đo, tình trạng bề mặt hoặc nghi ngờ về biến thiên trong quá trình đúc.
Đo thành gang, không tính lớp lót và lớp phủ
Chiều dày thành cần kiểm tra là chiều dày của chính gang dẻo. Lớp lót vữa xi măng và lớp phủ bảo vệ bên ngoài có chức năng khác, không được tính vào chiều dày kim loại kết cấu.
Có thể sử dụng phép đo cơ học trực tiếp khi có thể tiếp cận cả hai bề mặt kim loại, chẳng hạn tại đầu ống được phép để lộ hoặc mặt cắt tham chiếu đã chuẩn bị. Sử dụng thiết bị có đầu tiếp xúc phù hợp với bề mặt cong. Kết quả đo bao gồm lớp lót, lớp phủ, ba via hoặc mép không đều sẽ không phản ánh chính xác chiều dày thành kim loại.
Phép đo ở đầu ống cũng có giới hạn về phạm vi: chúng chỉ phản ánh phần đầu có thể tiếp cận, không đại diện cho toàn bộ thân ống. Có thể dùng chúng để hỗ trợ kiểm tra siêu âm, nhưng không thể dùng để xác định chiều dày trên toàn bộ ống.
Kiểm tra chiều dày bằng siêu âm là phương pháp phù hợp để kiểm tra nhiều vị trí dọc thân ống từ bên ngoài. Tuy nhiên, cần lưu ý đến đặc tính đáp ứng của gang dẻo. Cấu trúc graphit có thể làm tán xạ và suy giảm sóng siêu âm; kết cấu bề mặt do đúc cũng có thể khiến việc truyền âm không ổn định. Chọn đầu dò và thiết lập thiết bị sao cho tạo được tín hiệu phản hồi từ thành sau rõ ràng, lặp lại được trên ống cần kiểm tra.
Không sử dụng cài đặt vận tốc âm thanh chung dành cho thép. Xác nhận thiết lập bằng mẫu gang dẻo đại diện có chiều dày được xác định độc lập, tốt nhất là bao quát khoảng đo dự kiến. Mẫu tham chiếu cần phản ánh hợp lý vật liệu và tình trạng bề mặt đang được kiểm tra.
Đảm bảo kết quả đo siêu âm có thể lặp lại
Kiểm tra tình trạng hiệu chuẩn của thiết bị và xác minh toàn bộ thiết lập đo trước khi kiểm tra. Chỉ riêng chứng chỉ hiệu chuẩn còn hiệu lực không chứng minh được rằng đầu dò, vận tốc âm thanh và việc chuẩn bị bề mặt đã chọn sẽ cho kết quả chính xác trên vật liệu này.
Chuẩn bị từng vị trí đo đủ để đảm bảo tiếp xúc truyền âm đáng tin cậy. Vật liệu rời và chất bẩn có thể gây nhiễu tín hiệu. Nếu quy trình yêu cầu loại bỏ lớp phủ tại chỗ, hãy kiểm soát công việc này và khôi phục hệ thống bảo vệ sau đó. Chỉ chấp nhận đo xuyên qua lớp phủ khi kỹ thuật được chọn đã được xác nhận là loại trừ được phần đóng góp của lớp phủ.
Sử dụng chất tiếp âm phù hợp và giữ đầu dò tiếp xúc ổn định. Lặp lại phép đo tại cùng một vị trí và dịch chuyển nhẹ đầu dò để đánh giá tính nhất quán. Nếu vị trí dịch chuyển nhỏ làm kết quả thay đổi lớn, cần điều tra trước khi dùng giá trị hiển thị để quyết định chấp nhận.
Không có hoặc tín hiệu phản hồi từ thành sau không ổn định không phải là bằng chứng cho thấy thành ống quá mỏng. Nguyên nhân có thể là tiếp âm kém, bề mặt thô, chọn đầu dò không phù hợp hoặc suy giảm tín hiệu trong vật liệu. Nếu có thể, hãy kiểm tra dạng sóng để xác nhận thiết bị đang đo đúng tín hiệu phản hồi. Kiểm tra lại mẫu tham chiếu trong quá trình kiểm tra và khi hoàn tất để phát hiện độ trôi hoặc thay đổi thiết lập.
Nếu nhiệt độ bề mặt ống khác đáng kể so với điều kiện tham chiếu, hãy xử lý theo quy trình đã được phê duyệt. Nhiệt độ có thể ảnh hưởng đến hiệu suất thiết bị và vận tốc âm thanh dùng để tính chiều dày.
Phân bố các điểm kiểm tra quanh và dọc thân ống
Kế hoạch đo phù hợp cần kiểm tra biến thiên theo chu vi và chiều dọc. Các phép đo chỉ tập trung ở một phía hoặc một đầu có thể bỏ sót khu vực mỏng hơn ở vị trí khác. Tuân thủ tần suất lấy mẫu theo hợp đồng hoặc kế hoạch kiểm tra; phân biệt số lượng ống được chọn với mức độ kiểm tra trên từng ống đã chọn.
Trên mỗi ống được chọn, xác định các trạm đo dọc thân ống và thực hiện phép đo tại các vị trí phân bố quanh chu vi. Xác định vị trí theo hướng và khoảng cách thống nhất tính từ đầu ống đã định. Nhờ vậy, có thể dễ dàng xác định lại vị trí có kết quả thấp và cho phép đại diện nhà sản xuất kiểm tra cùng khu vực đó.
Không thực hiện phép đo thân ống tại đầu nối, đoạn chuyển tiếp hoặc các hình dạng khác, trừ khi những vị trí đó có yêu cầu kiểm tra riêng. Độ cong và sự thay đổi tiết diện có thể ảnh hưởng đến việc diễn giải kết quả siêu âm cũng như giới hạn kích thước áp dụng.
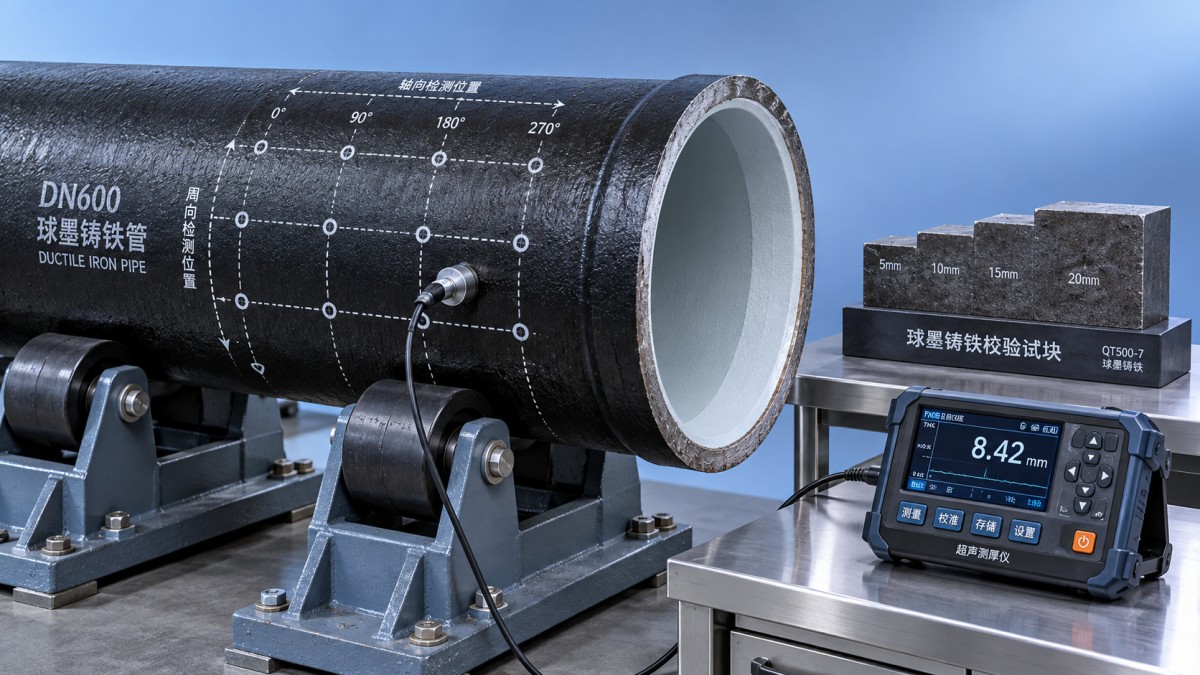
Bổ sung các phép kiểm tra tập trung quanh những đặc điểm bề mặt đáng ngờ, hư hỏng do vận chuyển hoặc kết quả đo thấp bất thường. Các phép kiểm tra này bổ sung cho phạm vi kiểm tra đã định. Khi xuất hiện giá trị thấp, đo các điểm lân cận với mật độ đủ để xác định đó là điểm bất thường riêng lẻ hay một vùng mỏng rộng hơn.
Tiếp cận an toàn cũng quan trọng đối với chất lượng đo. Cố định ống để tránh lăn, sử dụng giá đỡ ổn định và dịch chuyển ống bằng thao tác có kiểm soát. Nếu không thể tiếp cận góc phần tư phía dưới, cần điều chỉnh cách thao tác thay vì để lại khoảng trống không được ghi nhận trong phạm vi kiểm tra.
Đánh giá kết quả thấp mà không làm mất ý nghĩa khi lấy trung bình
Đánh giá kết quả theo quy tắc chấp nhận được quy định cho sản phẩm. Khi quy tắc đó quy định chiều dày tối thiểu tại từng vị trí, các kết quả cao hơn ở nơi khác không thể bù cho một kết quả đã xác nhận thấp hơn giới hạn. Giá trị trung bình có thể mô tả tính nhất quán trong sản xuất, nhưng không thể thay thế yêu cầu về chiều dày tối thiểu tại từng vị trí.
Nếu kết quả thấp bất thường, hãy đo lại sau khi kiểm tra tiếp âm, vị trí đầu dò, tình trạng bề mặt và cài đặt thiết bị. Khi khả thi, xác nhận bằng đầu dò phù hợp khác hoặc phương pháp độc lập. Lưu lại kết quả ban đầu và các phát hiện tiếp theo để đảm bảo khả năng truy xuất của quá trình điều tra.
Đối với kết quả gần giới hạn, cần có quy tắc ra quyết định đã thống nhất, có tính đến độ không đảm bảo đo. Độ phân giải hiển thị không đồng nghĩa với độ chính xác: đồng hồ hiển thị nhiều chữ số thập phân vẫn có thể có độ không đảm bảo đủ lớn để ảnh hưởng đến quyết định. Không làm tròn kết quả sát ngưỡng lên trên chỉ để đạt yêu cầu.
Phân biệt rõ ba kết quả trong hồ sơ: phép đo được chấp nhận, điểm không phù hợp đã xác nhận và vị trí không thể thu được phép đo hợp lệ. Tín hiệu không hợp lệ không phải là kết quả đạt. Tạm giữ các ống bị ảnh hưởng, không đưa vào lắp đặt cho đến khi tình trạng được giải quyết theo quy trình chất lượng đã thiết lập.
Đảm bảo khả năng truy xuất của quyết định xuất xưởng
Ghi lại từng kết quả đo và vị trí đo, các giới hạn áp dụng, thông tin nhận dạng thiết bị và đầu dò, kết quả xác minh thiết lập, việc chuẩn bị bề mặt và mọi phép đo lặp lại. Liên kết hồ sơ này với thông tin nhận dạng ống và tài liệu giao hàng. Ảnh chụp có thể giúp xác định vị trí đã kiểm tra, nhưng chỉ nên bổ sung cho sơ đồ đo.
Đối với các lô hàng từ nhà sản xuất tích hợp như Shanxi Datong Foundry Co., Ltd., đơn vị sản xuất ống gang dẻo, phụ tùng và vòng đệm cao su, hãy duy trì các yêu cầu chấp nhận riêng cho từng loại cấu kiện. Phụ tùng như Tê xả bùn có hình dạng khác với thân ống thẳng; việc kiểm tra chiều dày của phụ tùng cần tuân theo quy cách áp dụng cho phụ tùng và bản vẽ đã được phê duyệt.
Việc đạt yêu cầu kiểm tra chiều dày thành ống hỗ trợ cho quyết định chấp nhận kích thước. Tuy nhiên, việc cho phép lắp đặt còn phụ thuộc vào các kiểm tra bắt buộc khác, bao gồm tình trạng mối nối, tính toàn vẹn của lớp lót và lớp phủ, cũng như hư hỏng trong quá trình giao hàng. Chỉ cho phép xuất xưởng khi các phép đo quy định hợp lệ, kết quả đáp ứng tiêu chí chấp nhận và mọi trường hợp ngoại lệ đã được xử lý, ghi nhận đầy đủ.
Điều hướng
Gửi cho chúng tôi một tin nhắn

Dịch vụ chất lượng hàng đầu và đội ngũ hậu mãi chuyên nghiệp.
Liên hệ với chúng tôi
*Chúng tôi tôn trọng tính bảo mật của bạn và mọi thông tin đều được bảo vệ.









